
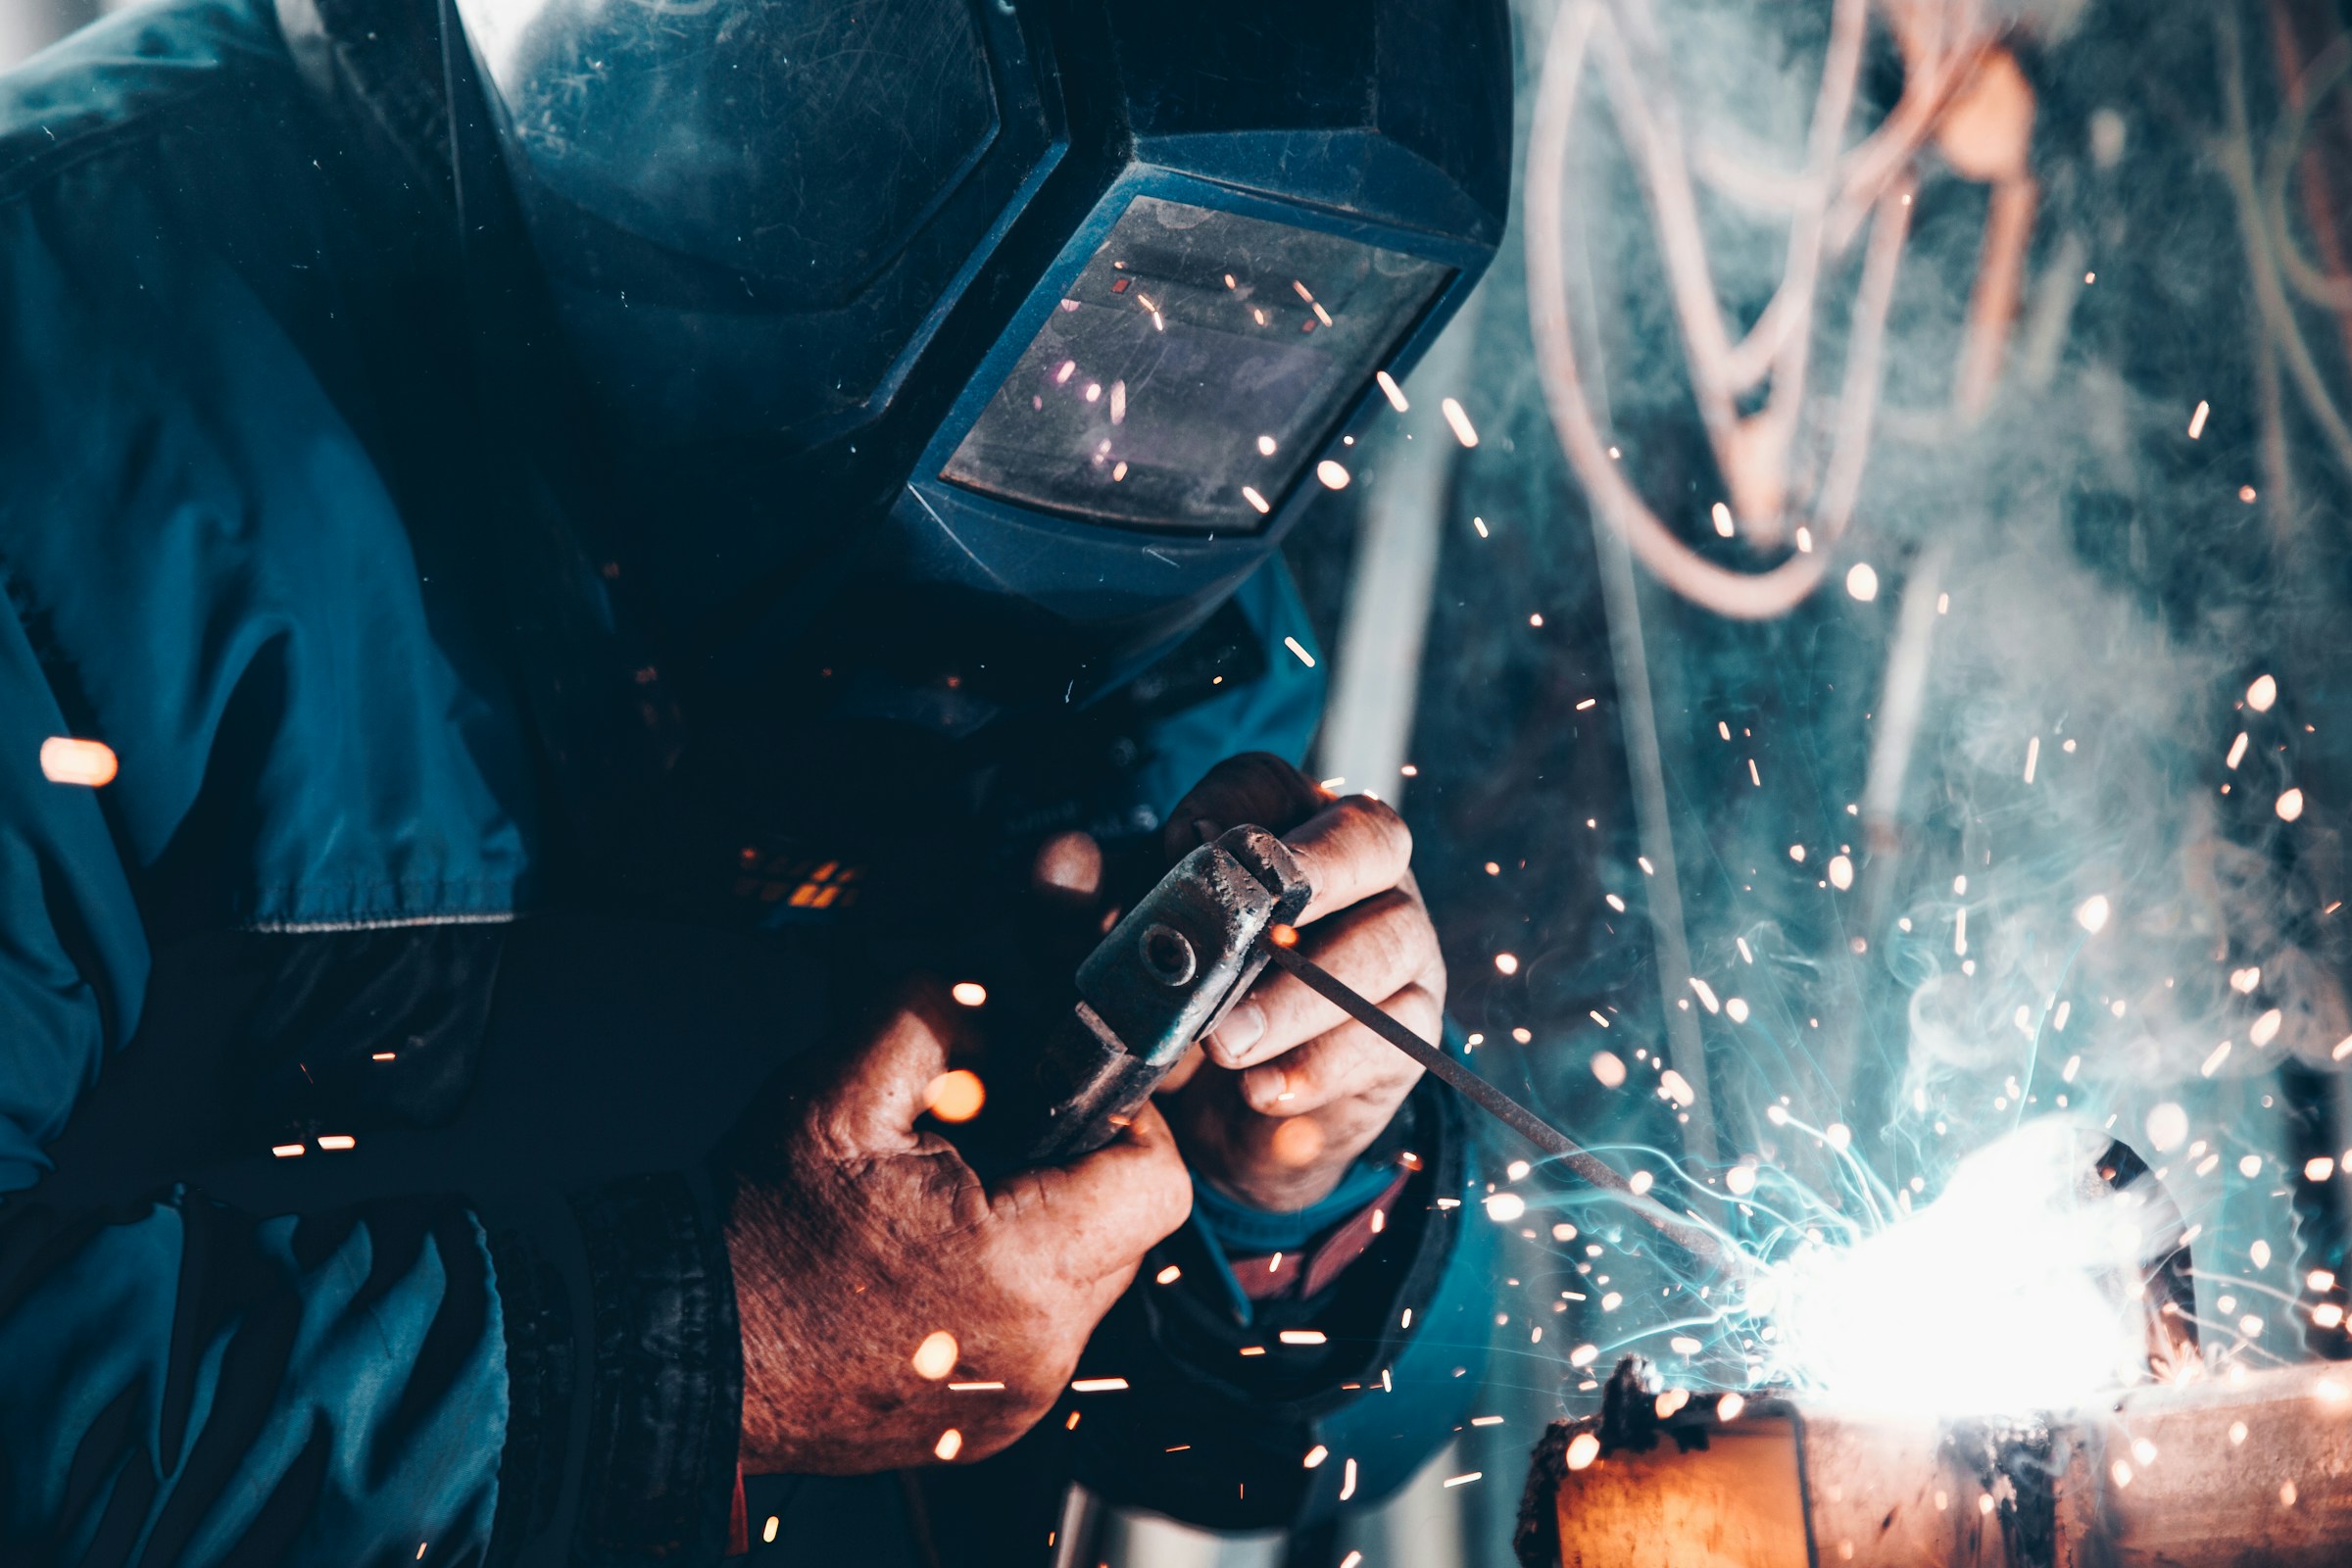
У ручному дуговому зварюванні інвертором часто зустрічаються слова «пряма» і «зворотна полярність». Але ці назви легко переплутати, особливо коли один майстер називає «плюс на електроді» зворотною полярністю, а інший просто каже DCEP. Щоб не помилитися, краще орієнтуватися на міжнародні позначення: DCEP — electrode positive, DCEN — electrode negative.
DCEP і DCEN без плутанини
У режимі DCEP електродотримач під’єднаний до позитивної клеми, а деталь — до негативної. У DCEN навпаки: електрод на «мінусі», деталь на «плюсі». Позначення на конкретному інверторі можуть бути +/− без тексту, тому перед підключенням дивіться схему в інструкції.
| Позначення | Електрод | Деталь | Інша назва |
|---|---|---|---|
| DCEP | + | − | Electrode positive |
| DCEN | − | + | Electrode negative |
| AC | Полярність змінюється | Полярність змінюється | Змінний струм |
Чи правда, що 70% тепла завжди йде на «плюс»
Популярне пояснення про «дві третини тепла на позитивній стороні» надто спрощує реальне зварювання. Розподіл тепла залежить від процесу, електрода, довжини дуги та інших умов. Для MMA коректніше користуватися рекомендаціями виробника електродів, а не універсальною формулою «плюс завжди гріється більше».
E6013: не завжди тільки одна полярність
Багато рутилових E6013 можуть працювати на AC, DCEP або DCEN, але конкретна рекомендація залежить від марки електрода. Деякі виробники прямо вказують усі три режими, інші — обмежений набір. Тому напис E6013 сам по собі не є достатнім для вибору клем.
На тонкому металі DCEN у деяких системах може давати інший характер проплавлення та дуги, але переносити досвід з одного бренду електрода на інший без технічної карти не варто.
E7018: чому часто рекомендують DCEP
Для низьководневих E7018 поширена рекомендація DCEP; багато варіантів також допускають AC, якщо це зазначено виробником. Причина вибору режиму пов’язана зі стабільністю дуги, перенесенням металу та властивостями покриття.
Не плутайте E7018 із E7018AC: останній розроблений із урахуванням роботи на змінному струмі й нижчої напруги холостого ходу певних трансформаторів.
| Електрод | Поширені допустимі режими* | Що перевірити |
|---|---|---|
| E6013 | AC / DCEP / DCEN у багатьох марок | Паспорт конкретного виробника |
| E7018 | Часто DCEP, інколи AC | Умови зберігання й полярність |
| E6010 | Зазвичай DCEP | Чи підтримує інвертор целюлозні електроди |
| E6011 | AC/DCEP у багатьох варіантів | Технічний лист марки |
*Не універсальна інструкція: точний режим визначає виробник електрода.
Як полярність проявляється під час роботи
При невідповідній полярності дуга може запалюватися гірше, зростати розбризкування, змінюватися форма валика та проплавлення. Але такі самі симптоми дають волога пачка електродів, поганий контакт затискача, неправильний струм і надто довга дуга.
Тому не змінюйте полярність лише через один невдалий шов. Спочатку перевірте технічний лист електрода і базовий струм. Для діаметрів 2,5–4 мм використовуйте наш матеріал про вибір зварювального струму.
Hot Start та Arc Force не замінюють правильну полярність
Інвертор може мати Hot Start, Arc Force та Anti-Stick, але вони не перетворюють неправильне підключення на правильне. Hot Start короткочасно допомагає запалити дугу, Arc Force підтримує її при скороченні, а Anti-Stick реагує на залипання.
Що саме змінюють ці функції, дивіться у статті Hot Start, Arc Force та Anti-Stick.
Чому важливий контакт «маси»
Навіть при правильній полярності окислений затискач або фарба на місці контакту збільшують опір і роблять дугу нестабільною. Затискач встановлюють на чисту металеву поверхню з надійним механічним контактом. Не затискайте його на випадковій тонкій деталі, яка може перегрітися.
Як безпечно перемикати полярність
- Зупиніть зварювання.
- Вимкніть апарат відповідно до інструкції.
- Дочекайтесь безпечного стану обладнання.
- Переставте кабелі лише у штатні байонетні роз’єми.
- Перевірте, що штекери вставлені до кінця й зафіксовані.
- Зробіть пробний шов на відповідному зразку.
Не міняйте кабелі під навантаженням і не торкайтеся відкритих струмопровідних частин. Зварювання потребує захисної маски відповідного ступеня затемнення, рукавиць, негорючого одягу та вентиляції.
Полярність і генератор
Якщо інвертор живиться від генератора, полярність MMA на виході зварювального апарата не залежить від того, як організована побутова розетка генератора. Це два різні електричні контури. Важливо, щоб генератор мав достатню потужність і стабільно живив сам інвертор.
Для такого сценарію дивіться який генератор потрібен для зварювального інвертора та що означає ПВ 60%.
Практичний алгоритм вибору
Не запам’ятовуйте фразу «для тонкого металу мінус на електрод». Вона може суперечити паспорту конкретної марки. Знайдіть на коробці або сайті виробника рядок Current/Polarity, виберіть допустимий режим, а вже потім налаштуйте ампери.
Якщо документації немає, а електрод невідомого походження — це вже аргумент не використовувати його для відповідальної конструкції.
Що зміниться, якщо переплутати клеми на дозволеному електроді
Якщо конкретна марка E6013 допускає і DCEP, і DCEN, перестановка клем не обов’язково зробить процес «неправильним», але характер дуги й проплавлення може змінитися. Саме тому виробники інколи наводять різні рекомендації для тонкого металу, положення шва або певного джерела струму.
Пробний шов варто оцінювати за стабільністю дуги, кількістю бризок, формою валика та якістю проплавлення після очищення шлаку. Але для відповідальних конструкцій потрібне дотримання технологічної процедури, а не суб’єктивне «так мені подобається більше».
Чому AC інколи допомагає там, де DC незручний
На змінному струмі полярність змінюється багато разів за секунду. Для деяких електродів це дозволяє працювати на трансформаторних джерелах і зменшувати прояви магнітного дуття дуги. Водночас не кожен електрод стабільно горить на AC, особливо якщо напруга холостого ходу джерела недостатня.
Якщо упаковка електрода позначена лише DC+, не експериментуйте з AC через пораду з форуму. Спочатку перевірте офіційний data sheet.
Магнітне дуття дуги: коли проблема не в налаштуванні Arc Force
На постійному струмі магнітні поля можуть відхиляти дугу, особливо біля країв масивних деталей, кутів і місць замикання магнітного контуру. Симптом — дуга «тікає» убік попри нормальний струм і чисту поверхню. У таких випадках зміна точки приєднання зворотного кабелю, напрямку проходу або дозволений перехід на AC можуть допомогти, але це вже технологічне рішення, а не універсальна домашня порада.
Не плутайте полярність із фазуванням мережі
Для однофазного інвертора, який живиться від звичайної 230-вольтової мережі, перестановка вилки в розетці не змінює DCEP/DCEN на зварювальному виході. Полярність формує силова електроніка апарата, а користувач вибирає її перестановкою вихідних кабелів у передбачених клемах.
Полярність і товщина металу
Часто можна почути просте правило «DCEN — тонке, DCEP — товсте». Воно надто грубе. Проплавлення залежить від конкретного електрода, струму, швидкості ведення, зазору й положення шва. Якщо технічний лист E6013 дозволяє обидві полярності, різницю можна оцінити на пробному зразку; якщо ж виробник вказав лише один режим, відступати від нього без технологічного обґрунтування не слід.
Що записати перед серією однакових швів
Для повторюваності корисно зафіксувати марку електрода, діаметр, партію, полярність, струм, положення шва й товщину металу. Такий короткий журнал набагато корисніший за пам’ять «минулого разу варив на 90 А». Якщо умови змінилися, легше зрозуміти, який параметр дав інший результат.
Для несучих та відповідальних конструкцій режим має визначатися затвердженою технологією зварювання, а не загальною статтею.
Чому маркування на пачці важливіше за колір електрода
Зовнішній вигляд покриття не дозволяє надійно визначити допустиму полярність. Два сірі електроди різних виробників можуть мати різну рецептуру й різні режими. Зберігайте етикетку пачки або фотографуйте її перед тим, як пересипати електроди в сухий контейнер.
Для E7018 особливо важливі умови зберігання після відкриття. Вологе низьководневе покриття може погіршити властивості шва, і жодна зміна DCEP/DCEN цього не виправить.
Джерела: технічні листи Lincoln Electric, ESAB та Miller для покритих електродів E6013/E7018 та керівництва з SMAW/MMA.
Матеріал підготовлено редакцією «ТехноПрактики» на основі технічної документації, офіційних джерел і практичного аналізу. Ми окремо зазначаємо, де є власні вимірювання, а де — редакційний розрахунок. Редакційна політика · maxym@paschenko.org.ua