
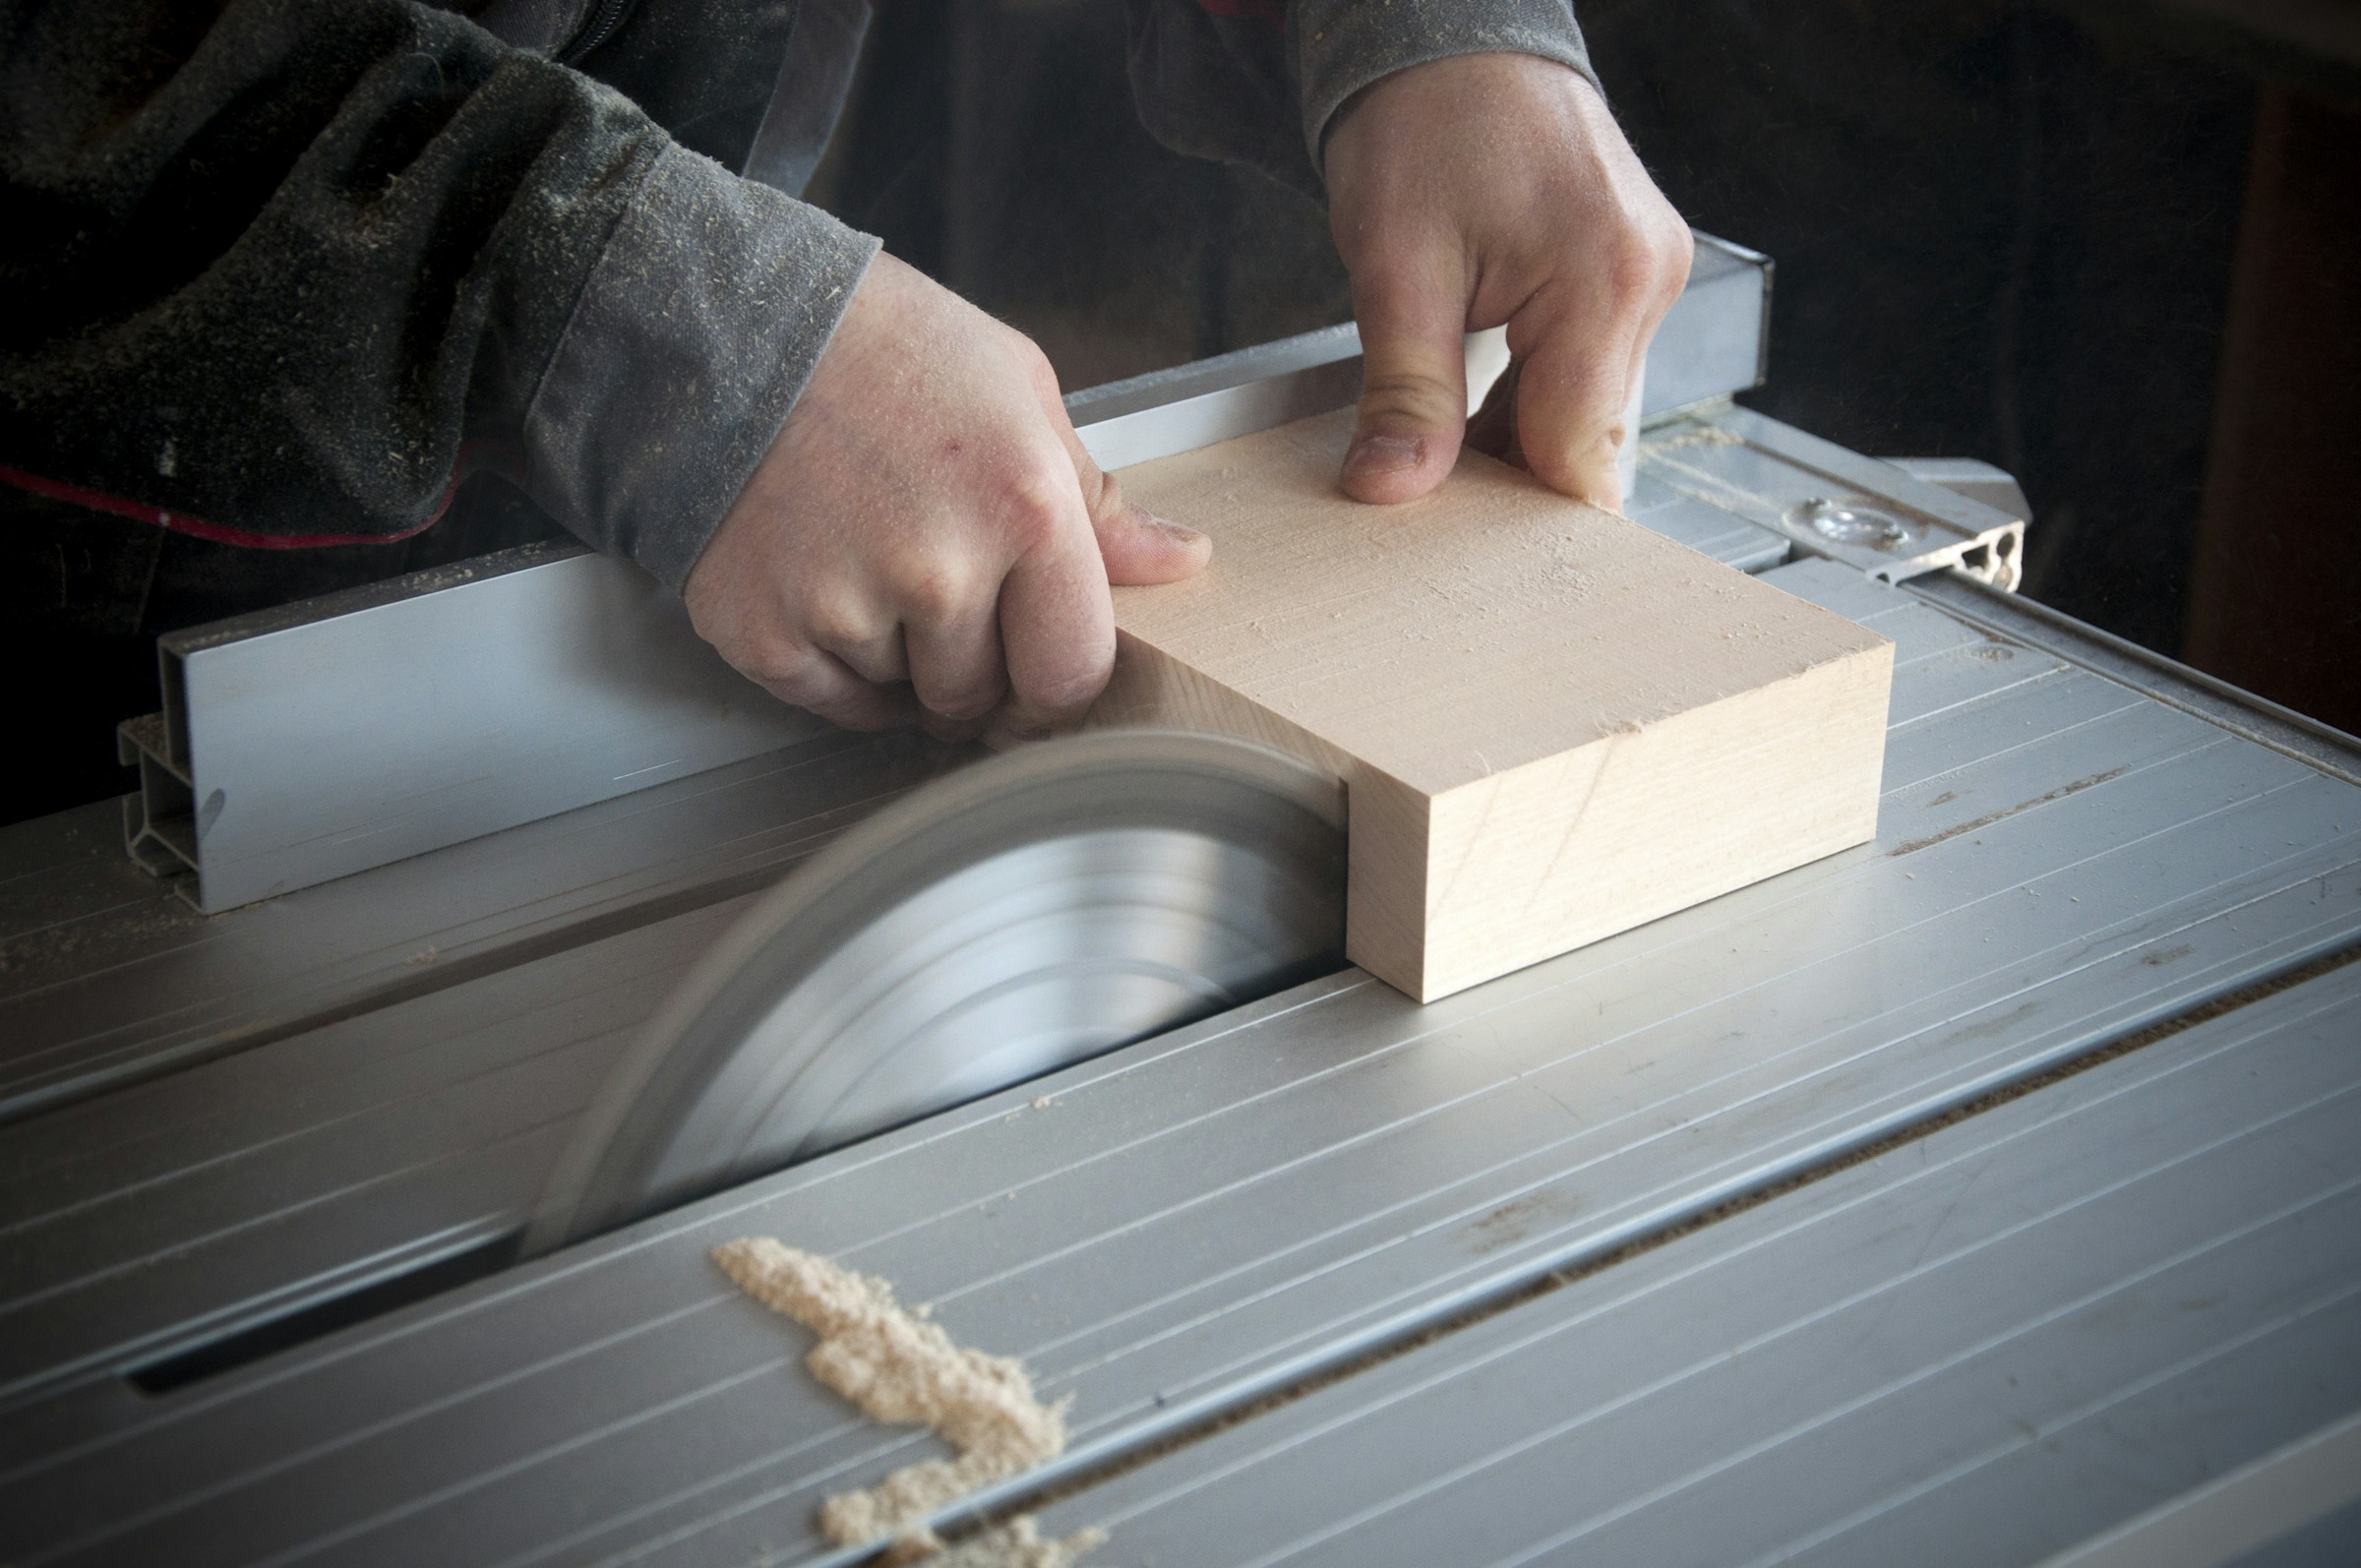
На дисках для ручної циркулярки поруч із діаметром часто написано 24T, 40T, 48T або 60T. Літера T означає кількість зубів. Чим їх більше, тим меншу стружку знімає кожен зуб і тим чистішим зазвичай виходить край. Але одночасно зростає опір різанню і погіршується відведення тирси. Саме тому 24-зубий диск не «гірший» за 60-зубий — він призначений для іншого режиму.
Для чого потрібні 24 зуби
Диск 24T типового діаметра 165–190 мм часто використовують для швидкого будівельного різу деревини. Великі западини між зубами вміщують більше тирси, тому диск добре працює при поздовжньому розкрої дошки й швидкому поперечному різі, де ідеально чиста крайка не головна мета.
Якщо різати ламіновану плиту грубим 24T, на виході зубів можуть бути значні сколи. Це не обов’язково дефект диска — геометрія просто оптимізована під продуктивність.
40–48T — універсальніший компроміс
Середня кількість зубів добре підходить для поперечного різу деревини, фанери та меблевого щита, коли потрібен акуратніший край без надмірного уповільнення. Але конкретний результат залежить не лише від числа зубів, а й від кута атаки, форми твердосплавної пластини, товщини пропилу, жорсткості полотна та стану пилки.
Коли потрібні 60T і більше
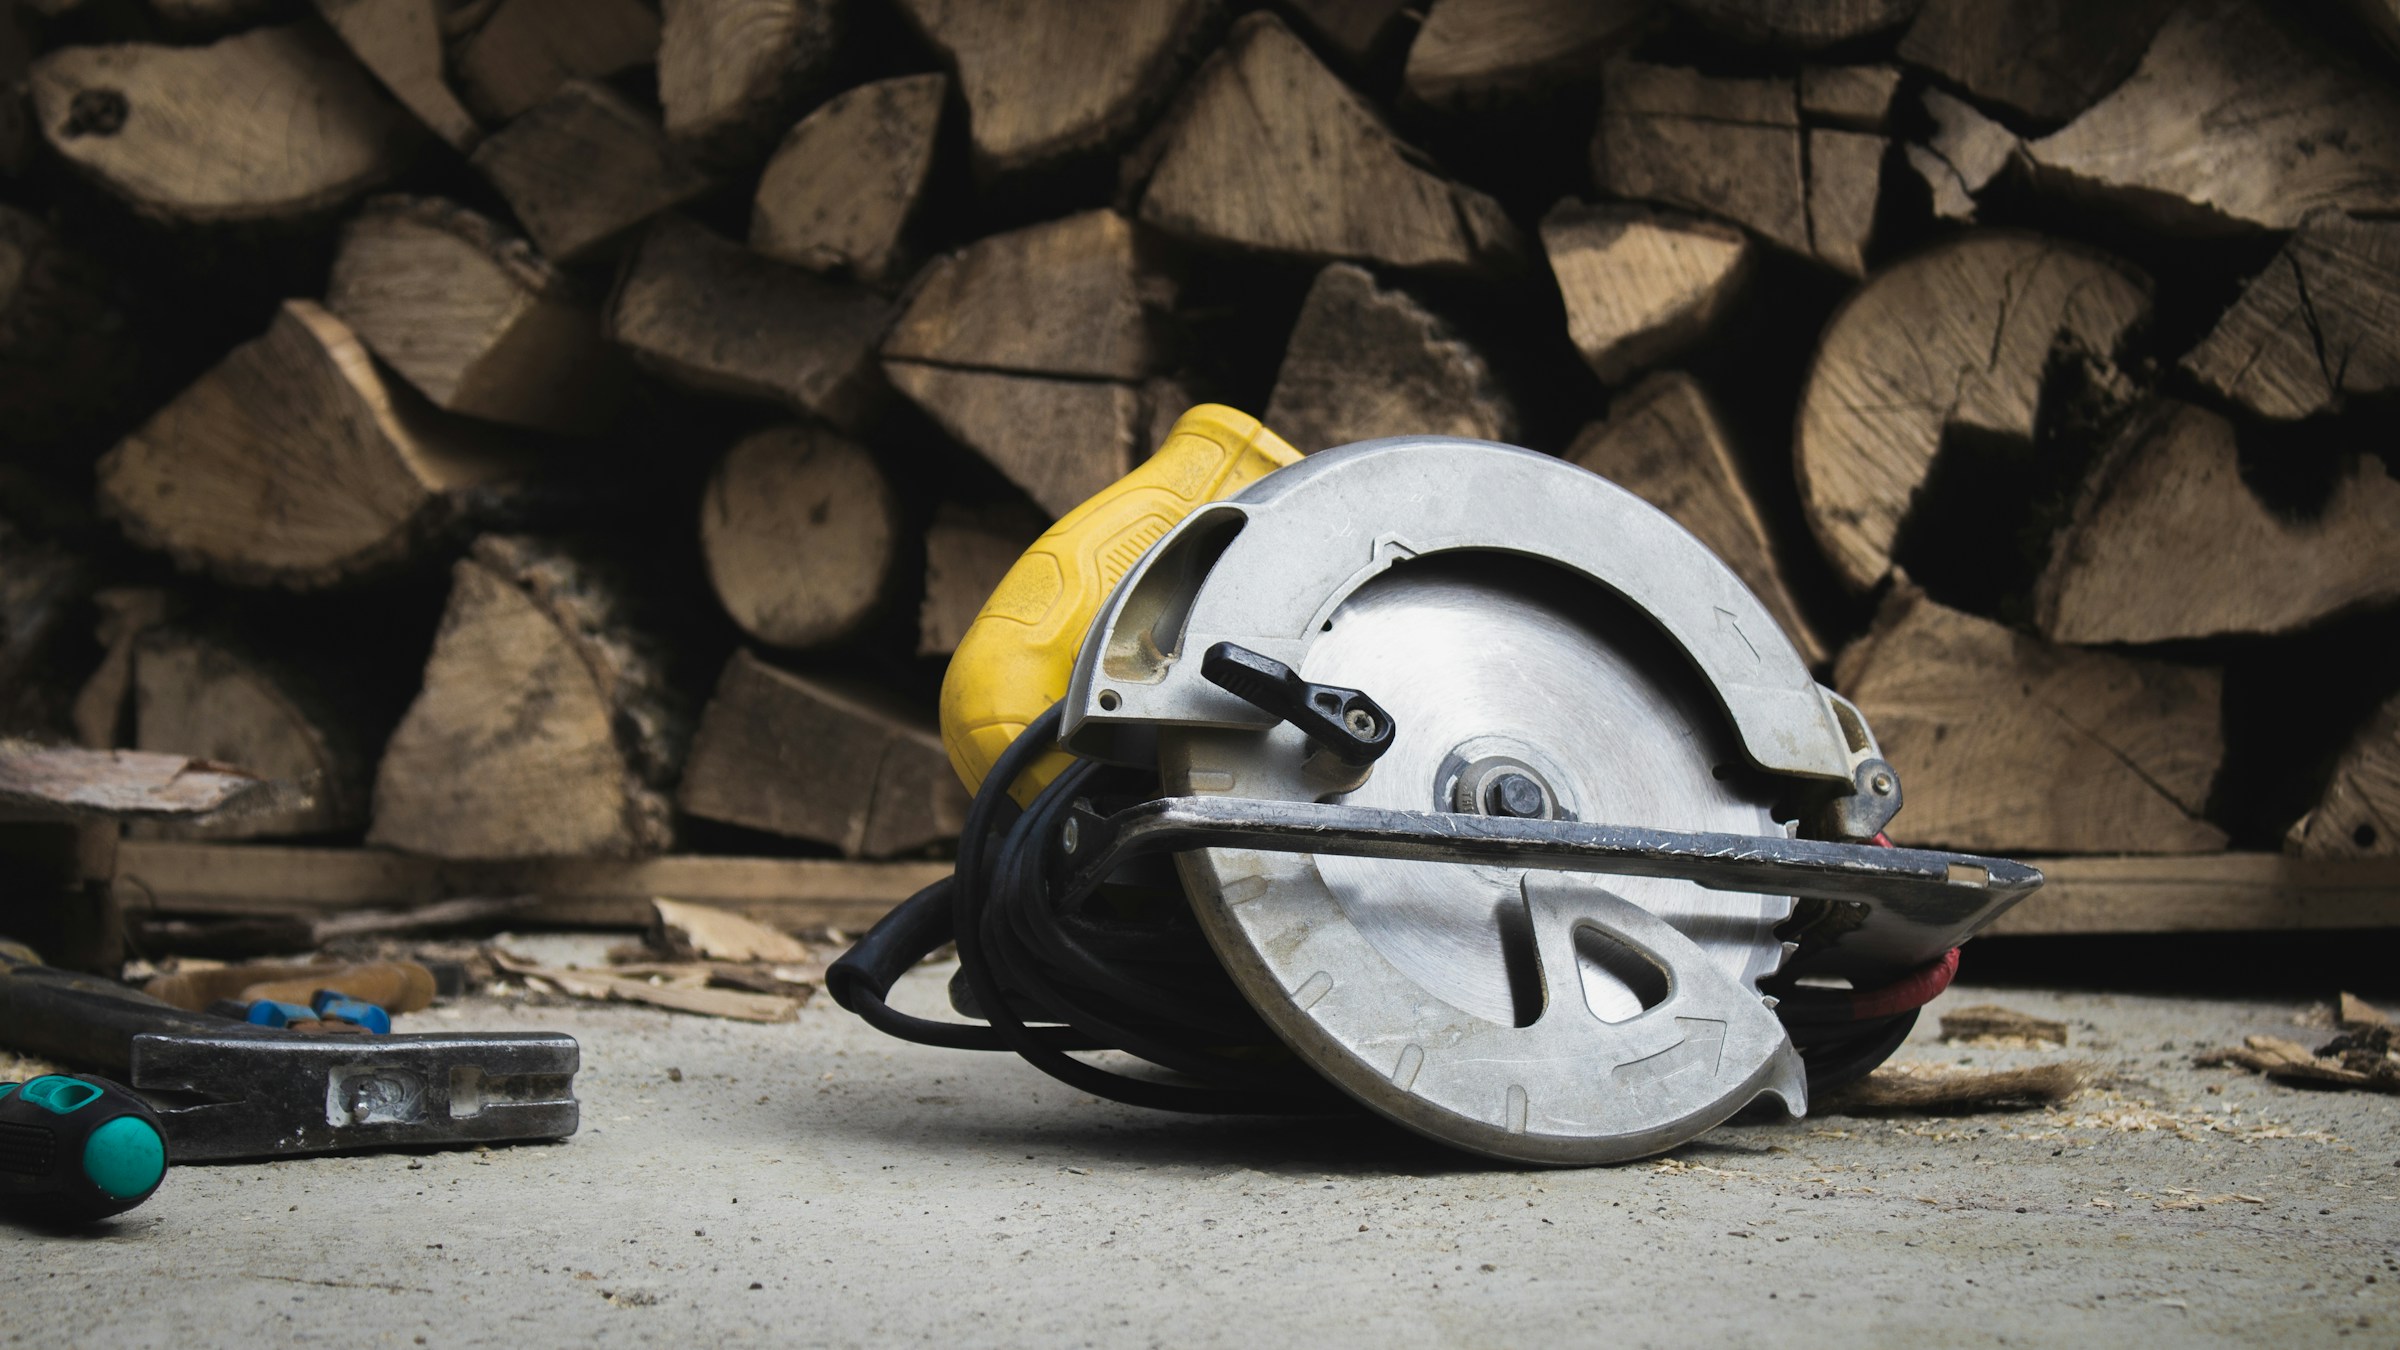
Диски з великою кількістю зубів використовують для чистішого поперечного різу, фанери, ламінованих панелей і декоративних матеріалів, якщо виробник диска прямо це вказує. Через менший об’єм западин вони гірше відводять велику кількість тирси при глибокому поздовжньому різі товстої дошки.
| Кількість зубів* | Швидкість різу | Чистота крайки | Типова задача |
|---|---|---|---|
| 18–24T | Висока | Грубіша | Поздовжній і будівельний різ деревини |
| 30–40T | Середня/висока | Середня | Універсальний різ |
| 48–60T | Середня/нижча | Чистіша | Фанера, поперечний різ, меблеві заготовки |
| 60T+ | Нижча | Висока за правильної геометрії | Чистові й спеціалізовані задачі |
*Орієнтир для поширених ручних пил; точний вибір залежить від діаметра диска та геометрії зуба.
Чому кількість зубів не можна порівнювати без діаметра
24 зуби на диску 165 мм і 24 зуби на диску 305 мм мають різну відстань між зубами. Тому число T завжди читають разом із діаметром. У великого диска однакова кількість зубів означає більший крок і агресивнішу геометрію.
Для ручної циркулярки першочергово перевірте максимальний діаметр, посадковий отвір і допустиму товщину диска. Не знімайте захисний кожух, щоб поставити більший диск.
Посадка 20 чи 30 мм
Посадковий отвір має точно відповідати шпинделю або штатному перехідному кільцю, якщо виробник диска допускає таке використання. Неправильно центрований диск створює биття. Саморобні втулки, шайби невідомої товщини й підточування посадкового отвору неприпустимі.
| Що перевірити перед купівлею | Де дивитися | Ризик помилки |
|---|---|---|
| Зовнішній діаметр | Шильдик/інструкція пили | Не влазить під кожух або змінює глибину |
| Посадковий отвір | Шпиндель і специфікація | Биття, неможливість затиску |
| Максимальні RPM | Маркування диска | Небезпечне перевищення швидкості |
| Кількість зубів | Маркування диска | Не той характер різу |
| Матеріал | Призначення диска | Швидкий знос або небезпечна робота |
Максимальні оберти диска мають бути не нижчі за оберти пилки
На диску вказують максимальну частоту обертання. Пила не повинна перевищувати цю межу. Не плутайте номінальні оберти без навантаження з реальними робочими, але для сумісності орієнтуйтесь на вимогу виробника: диск має бути сертифікований для швидкості машини.
Цей принцип схожий на вибір дисків для болгарки: у матеріалі який диск ставити на болгарку ми також наголошуємо на максимальних RPM.
Чому диск палить дерево
Потемніння краю може виникнути через тупі зуби, повільне подавання, смолу на корпусі диска, неправильну геометрію для поздовжнього різу або перекіс пилки. Якщо оператор змушений сильно тиснути вперед, це вже сигнал, що щось не так.
Тупий 60T не стане «чистішим» за гострий 40T. Твердосплавні зуби потребують професійного заточування з правильними кутами; випадкове підпилювання напилком може зруйнувати баланс і геометрію.
Висота диска над заготовкою
У ручній циркулярці зазвичай глибину встановлюють так, щоб нижче матеріалу виступала невелика частина зуба, а не половина диска. Це покращує контроль і зменшує відкриту частину ріжучого елемента. Точну рекомендацію дивіться в інструкції конкретної пилки.
Перед зміною диска від’єднайте мережеву пилу від розетки або зніміть акумулятор. Блокування шпинделя використовуйте лише так, як дозволено виробником.
Що вибрати для фанери та ламінату
Для фанери краще починати з диска середньої/високої кількості зубів, призначеного саме для sheet goods. Для ламінованої плити корисні диски з геометрією ATB або спеціалізованою формою зуба, що зменшує сколи. Але навіть хороший диск потребує стабільної напрямної, рівної підошви та правильної швидкості подачі.
Якщо потрібно зробити криволінійний виріз, циркулярка для цього не підходить — використовуйте лобзик із відповідним полотном: як вибрати пилку T101B/T144D/T118A.
Підбір за сценарієм
Для будівництва тераси й швидкого розкрою дошки логічний 24T. Для домашньої майстерні, де одним диском ріжуть дошку та фанеру, практичний компроміс — середня кількість зубів. Для видимих меблевих крайок потрібен чистовий диск і пробний різ на відході матеріалу.
Не забувайте про потужність пилки: надто дрібнозубий диск у товстій сирій деревині створює велике навантаження. Якщо інструмент перегрівається, не продовжуйте тиснути вперед — дивіться діагностику перегріву електроінструмента.
ATB, FTG та TCG: форма зуба теж визначає результат
Два диски з однаковими 48 зубами можуть різати зовсім по-різному через геометрію твердосплавних пластин. ATB (alternate top bevel) має поперемінний нахил зубів і добре працює по деревині та фанері. FTG (flat top grind) має плоску вершину й часто застосовується для швидкого поздовжнього різу. TCG (triple chip grind) використовує чергування трапецієподібного та плоского зубів і зустрічається в дисках для ламінатів, алюмінію та інших спеціальних матеріалів.
Тому не купуйте диск лише за числом 60T. Якщо виробник позначає його як metal/non-ferrous або laminate, геометрія може бути зовсім не тією, що потрібна для масивної деревини.
Товщина пропилу й навантаження на акумуляторну пилу
Тонкий kerf знімає менше матеріалу за один прохід, тому акумуляторній пилі потрібно менше енергії. Саме тому виробники часто комплектують cordless-моделі тоншими дисками. Але надто тонкий диск, який не передбачений пилкою, може бути менш жорстким і сильніше відводитися під боковим навантаженням.
Заміна штатного диска на товстіший також може вплинути на правильну роботу розклинювального ножа, якщо він є. Його товщина має відповідати пропилу згідно з інструкцією пили.
Чому важлива напрямна й опора заготовки
Навіть найкращий чистовий диск не врятує край, якщо фанера вібрує або пила йде по нерівній лінії. Заготовку потрібно підтримувати так, щоб відрізувана частина не затискала диск у кінці проходу. Закушування диска може спричинити різку віддачу, тому не тримайте відрізану частину так, щоб вона закривала пропил.
Що робити, якщо край все одно має сколи
Почніть із нового гострого диска відповідного призначення. Перевірте, чи немає бокового люфту шпинделя, чи рівно стоїть підошва і чи не тягнете пилу вбік від напрямної. Для декоративної плити зробіть пробний різ на обрізку. Якщо чистота критична, можна залишити невеликий припуск і довести край фрезером або іншим придатним інструментом.
Не намагайтеся компенсувати сколи різким зменшенням швидкості подачі до стану, коли диск довго треться в одному місці: це підвищує нагрів і може залишати опіки на деревині.
Один диск на все чи два спеціалізовані
Якщо циркулярка використовується і для чорнової дошки, і для меблевої фанери, два диски часто практичніші за один компромісний. 24T можна залишити для швидкого розкрою, а 48–60T — для видимих крайок. Це зменшує знос чистового диска на брудній будівельній деревині й дає передбачуваніший результат.
Перед встановленням іншого диска перевіряйте не лише діаметр і посадку, а й напрям обертання, позначений стрілкою. Неправильно встановлений диск ріже гірше й може поводитися небезпечно.
Джерела: технічні каталоги Bosch, Makita та Diablo/Freud щодо кількості зубів, матеріалів та призначення дисків. Конкретні RPM і посадковий отвір завжди звіряйте з маркуванням вашого диска.
Матеріал підготовлено редакцією «ТехноПрактики» на основі технічної документації, офіційних джерел і практичного аналізу. Ми окремо зазначаємо, де є власні вимірювання, а де — редакційний розрахунок. Редакційна політика · maxym@paschenko.org.ua