
Для 125‑мм болгарки найчастіше беруть відрізні круги 125 × 1,0 або 125 × 1,6 × 22,23 мм. Обидва варіанти нормальні, але поводяться по-різному. Тонкий 1,0 мм швидше проходить лист і профіль, робить вузький пропил і менше гріє кромку. 1,6 мм трохи повільніший, зате відчутно жорсткіший у руці та спокійніше переносить неідеальний різ.
Тут важливі не лише міліметри. Для нержавійки має значення маркування INOX, для безпеки — допустимі оберти, а для ресурсу — чи не навантажуєте ви відрізний круг боком.
Коли 1,0 мм справді зручніший
Тонкий круг особливо добре працює на листі, тонкостінній профільній трубі, невеликих трубах і деталях, де хочеться отримати акуратний різ без широкої зони нагріву.
Менша товщина означає, що абразиву потрібно прибрати менше металу. Тому різ іде швидше, а навантаження на невелику 125‑мм КШМ відчувається менше.
| Завдання | 1,0 мм | 1,6 мм |
|---|---|---|
| Листовий метал 1–3 мм | Дуже зручно | Працює, але пропил ширший |
| Тонкостінний профіль | Швидкий різ | Більше запасу жорсткості |
| Кутик, арматура, грубий монтаж | Потрібен хороший контроль | Часто практичніше |
| Нержавійка | Так, якщо диск INOX | Так, якщо диск INOX |
| Випадковий перекіс у пропилі | Чутливіший | Трохи стійкіший |
Чому 1,6 мм не можна назвати просто «повільним»
На товстішому металі або в незручному положенні жорсткість може бути важливішою за максимальну швидкість різу. Круг 1,6 мм менше «гуляє», коли інструмент складно вести ідеально по одній площині.
Це не означає, що його можна навмисно скручувати. Відрізні круги працюють периферією, а не боковою поверхнею. Просто трохи більша товщина дає відчутно спокійнішу поведінку при монтажних роботах.
Що означає 125 × 1,0 × 22,23
Маркування читається просто:
- 125 мм — зовнішній діаметр;
- 1,0 мм — товщина круга;
- 22,23 мм — посадковий отвір.
Для звичайної 125‑мм КШМ це найтиповіша посадка. Якщо у вас система X‑Lock, кріплення інше, тому сумісність потрібно дивитися окремо.
INOX — не декоративний напис
Для нержавіючої сталі варто брати круг, який виробник прямо позначає як INOX / Stainless Steel. У таких кругах контролюють вміст заліза, сірки та хлору, щоб не забруднювати поверхню нержавійки частинками, які потім можуть стати осередками корозії.
Якщо одним кругом різати звичайну сталь, а потім декоративну нержавійку, на поверхню можна перенести частинки вуглецевої сталі. Для чорного металу це не проблема, для нержавійки — вже небажано.
Оберти перевіряються до запуску, а не після
На кругу завжди має бути максимальна допустима швидкість або максимальні оберти. Вони повинні бути не нижчими за максимальні оберти вашої болгарки.
У 125‑мм КШМ часто зустрічається приблизно 10–12 тисяч об/хв. Саме тому не можна ставити випадковий круг лише тому, що він фізично підійшов по посадці.
У матеріалі про різницю між болгарками 125 і 230 мм ми окремо розбирали, чому велика 230‑мм машина має нижчі оберти: зі збільшенням діаметра різко зростає лінійна швидкість краю диска.
Чому тонким відрізним кругом не шліфують
Це одна з найбільш небезпечних звичок: після різу залишився задирок — і оператор починає притискати круг боком.
Norton у своїх рекомендаціях прямо відділяє cut‑off wheels від grinding wheels: відрізний круг працює краєм. Для бокового шліфування потрібен інший тип оснащення — шліфувальний або пелюстковий круг.
Якщо після відрізання потрібно зняти фаску, простіше витратити десять секунд на зміну круга, ніж навантажувати тонке армоване колесо не в тому напрямку, на який воно розраховане.
Type 41, Type 27/42 — що це змінює
Плоскі тонкі відрізні круги часто належать до Type 1 / Type 41. Є також варіанти з утопленим центром. Тип круга впливає на форму, спосіб встановлення та вимоги до захисного кожуха.
Ключове правило простіше за всі індекси: використовуйте круг так, як його описує виробник, і не знімайте кожух заради кількох міліметрів додаткової глибини.
Чому 125‑мм диск не ставлять на 115‑мм машину
Навіть якщо посадковий отвір збігається, болгарка розрахована на конкретний максимальний діаметр. Більший круг може не поміститися під штатний кожух і змінює навантаження на машину.
Те саме стосується популярної «модернізації» зі зняттям кожуха. Вона прибирає саме ту деталь, яка має прийняти на себе уламки в разі руйнування круга.
Як круг заклинює в металі
Часто проблема не в якості диска, а в тому, як лежить заготовка. Якщо після проходу різу дві частини під власною вагою зближуються, пропил стискається й затискає круг.
Перед початком варто буквально уявити, куди піде кожна частина металу після відрізання. Опори ставлять так, щоб пропил відкривався, а не закривався.
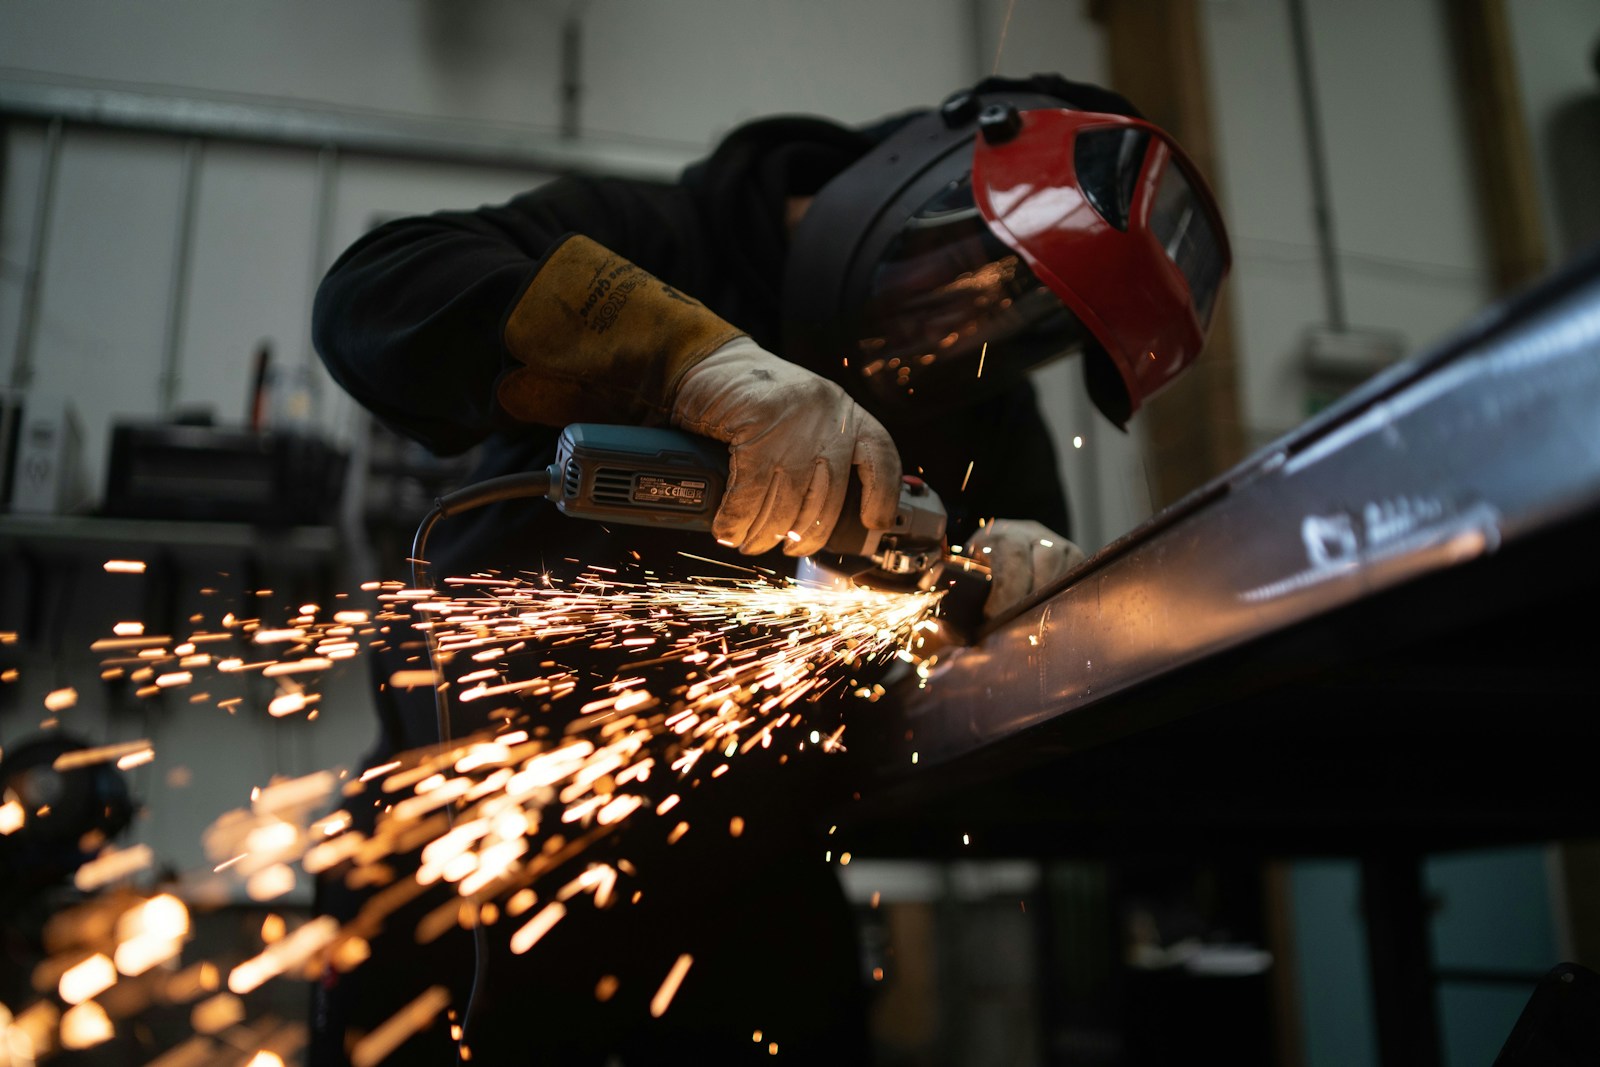
Що робити, якщо диск ріже повільно
Не завжди потрібно сильніше тиснути. Перевірте:
- чи диск призначений саме для цього металу;
- чи не зношений він майже до фланця;
- чи машина виходить на нормальні оберти;
- чи не затискається пропил;
- чи ви не намагаєтесь вести круг боком;
- чи не надто товстий круг для тонкої заготовки.
Надмірний тиск підвищує температуру й навантаження, але не гарантує швидшого різу.
Коли я б узяв 1,0 мм, а коли 1,6 мм
Для акуратного різання профільної труби, тонкого листа, кузовного металу або нержавійки на 125‑мм КШМ я б орієнтувався на якісний 1,0 мм круг відповідного призначення.
Для арматури, кутика, товстішого профілю та робіт, де інструмент доводиться тримати в незручному положенні, 1,6 мм часто приємніший у роботі. Він віддає трохи швидкості за більшу жорсткість.
Якщо сумніваєтесь, немає сенсу купувати одразу коробку одного типу. Для майстерні практично мати обидва: тонкі — для чистого швидкого різу, 1,6 мм — для грубішої роботи.
Звідки взяті технічні дані
- Bosch Professional — відрізні круги 125 мм для INOX.
- Norton Abrasives — правила безпечної роботи відрізними кругами.
- Bosch Professional — круги Standard for Metal для малих КШМ.
Характеристики конкретного круга завжди мають пріоритет: перед роботою перевіряйте матеріал, розмір і допустиму швидкість безпосередньо на етикетці.
Матеріал підготовлено редакцією «ТехноПрактики» на основі технічної документації, офіційних джерел і практичного аналізу. Ми окремо зазначаємо, де є власні вимірювання, а де — редакційний розрахунок. Редакційна політика · maxym@paschenko.org.ua